ধাতুর পাত বাঁকানোর জন্য ব্যয়বহুল সরঞ্জাম বা বছরের অভিজ্ঞতার প্রয়োজন হয় না।. শীট মেটাল বাঁকানোর সবচেয়ে সহজ উপায় হল কাঠের ব্লক এবং ম্যালেটের সাথে মিলিত একটি বেঞ্চ ভাইস ব্যবহার করা, যা ধাতব পৃষ্ঠকে ক্ষতি থেকে রক্ষা করার সাথে সাথে সুনির্দিষ্ট নিয়ন্ত্রণের অনুমতি দেয়।. এই সহজ পদ্ধতিটি বেশিরভাগ গৃহ প্রকল্পের জন্য ভালো কাজ করে এবং এর জন্য কেবলমাত্র এমন মৌলিক সরঞ্জামের প্রয়োজন হয় যা অনেকের কাছে ইতিমধ্যেই রয়েছে।.
সফলভাবে শীট মেটাল বাঁকানোর চাবিকাঠি হলো কোন উপকরণগুলি সহজেই বাঁকানো যায় তা বোঝা এবং প্রতিটি প্রকল্পের জন্য সঠিক কৌশল বেছে নেওয়া।. হাত বাঁকানোর কৌশল সঠিকভাবে করা হলে পেশাদার ফলাফল দিতে পারে, অন্যদিকে আরও জটিল আকারের জন্য বিশেষ পদ্ধতি বা সরঞ্জামের প্রয়োজন হতে পারে।.
সাধারণ বন্ধনী বা জটিল ঘেরের উপর কাজ করা যাই হোক না কেন, সঠিক বাঁকানোর পদ্ধতিটি ধাতুর ধরণ, বেধ এবং পছন্দসই কোণের উপর নির্ভর করে। সাধারণ কর্মশালার সরঞ্জাম ব্যবহার করে মৌলিক হাত কৌশল থেকে শুরু করে পেশাদার ব্রেক সিস্টেম পর্যন্ত, প্রতিটি পদ্ধতি বিভিন্ন পরিস্থিতি এবং দক্ষতার স্তরের জন্য স্বতন্ত্র সুবিধা প্রদান করে।.
শীট মেটাল বাঁকানো সহজ করে তোলে কী?

ধাতুর পাত কত সহজে ফাটল বা ভাঙা ছাড়াই বাঁকতে পারে তা নির্ধারণ করে বেশ কয়েকটি মূল বিষয়। ধাতুর উপাদানগত বৈশিষ্ট্য, বেধ, শস্যের দিক এবং বাঁকের ব্যাসার্ধ, সবকিছুই একসাথে কাজ করে নমন প্রক্রিয়াকে প্রভাবিত করে।.
উপাদানের বৈশিষ্ট্য এবং ধাতুর প্রকারভেদ
বিভিন্ন ধাতুর নমনীয়তা এবং বাঁকানোর ক্ষমতা বিভিন্ন স্তরের হয়।. অ্যালুমিনিয়াম সবচেয়ে বাঁকানো উপকরণগুলির মধ্যে একটি কারণ এর নরম বৈশিষ্ট্য এবং উচ্চ নমনীয়তা।.
নরম ধাতু অ্যালুমিনিয়াম, তামা এবং পিতলের মতো, এগুলি গরম না করেই সহজেই বাঁকানো যায়। এই উপকরণগুলির উৎপাদন ক্ষমতা কম এবং প্রসারণ ক্ষমতা বেশি।.
শক্ত ধাতু স্টেইনলেস স্টিল এবং কার্বন স্টিলের মতো, সঠিকভাবে বাঁকানোর জন্য আরও বল বা তাপের প্রয়োজন হয়।. কার্যকরভাবে বাঁকানোর জন্য ইস্পাতের তাপমাত্রা ৮০০°C থেকে ১৩০০°C এর মধ্যে প্রয়োজন হয়। মোটা টুকরো দিয়ে কাজ করার সময়।.
| ধাতুর ধরণ | বাঁকানো | তাপ প্রয়োজন |
|---|---|---|
| অ্যালুমিনিয়াম | চমৎকার | না |
| তামা | খুব ভালো | না |
| মাইল্ড স্টিল | ভালো | মাঝে মাঝে |
| মরিচা রোধক স্পাত | মেলা | প্রায়শই |
ঠান্ডা-ঘূর্ণিত ধাতুগুলি সাধারণত গরম-ঘূর্ণিত পদার্থের তুলনায় বেশি অনুমানযোগ্যভাবে বাঁকায়। উৎপাদন প্রক্রিয়া ধাতুর অভ্যন্তরীণ গঠন এবং বাঁকানোর বৈশিষ্ট্যগুলিকে প্রভাবিত করে।.
পুরুত্ব এবং শস্যের দিকের প্রভাব
ধাতুর পাত পুরুত্ব সরাসরি বাঁকানোর অসুবিধাকে প্রভাবিত করে।. পাতলা চাদরগুলো সঠিকভাবে ক্ল্যাম্পিং করে হাতে বাঁকানো যেতে পারে, যখন পুরু চাদরের জন্য যান্ত্রিক সরঞ্জাম বা প্রেসের প্রয়োজন হয়।.
পুরুত্ব নির্দেশিকা:
- ০.৫ মিমি এর নিচে: হাত বাঁকানো সম্ভব
- ০.৫-৩ মিমি: ভিস এবং ম্যালেটের মতো মৌলিক সরঞ্জামের প্রয়োজন
- ৩ মিমি এর বেশি: প্রেস ব্রেক বা ভারী যন্ত্রপাতি প্রয়োজন
সফল বাঁকের জন্য শস্যের দিকটি গুরুত্বপূর্ণ। উৎপাদনের সময় ঘূর্ণায়মান প্রক্রিয়া থেকে ধাতুর একটি শস্য কাঠামো তৈরি হয়।.
বাঁকানো শস্যের সাথে লম্ব মসৃণ, পরিষ্কার বাঁক তৈরি করে। বাঁকানো শস্যের সমান্তরাল ধাতুর প্রাকৃতিক রেখা বরাবর ফাটল বা বিভাজন সৃষ্টি করতে পারে।.
ধাতুর পৃষ্ঠতলের সমাপ্তি বাঁকানোর উপরও প্রভাব ফেলে। মসৃণ, পরিষ্কার পৃষ্ঠতল রুক্ষ বা ক্ষয়প্রাপ্ত ধাতুর তুলনায় বেশি সমানভাবে বাঁকে।.
বাঁক ব্যাসার্ধ বিবেচনা

বাঁক ব্যাসার্ধ হল সবচেয়ে শক্ত বক্ররেখা যা শীট ধাতু ভাঙা ছাড়াই পরিচালনা করতে পারে।. এটি ন্যূনতম বাঁক ব্যাসার্ধের নিয়ম অনুসরণ করে, সাধারণত উপাদানের বেধের গুণিতক হিসাবে প্রকাশ করা হয়।.
স্ট্যান্ডার্ড বাঁক ব্যাসার্ধ অনুপাত:
- পাতলা অ্যালুমিনিয়াম: ১x পুরুত্ব
- মাঝারি ইস্পাত: ২x পুরুত্ব
- পুরু উপকরণ: ৩ গুণ বা তার বেশি পুরুত্ব
তীক্ষ্ণ বাঁকের জন্য আরও বল প্রয়োজন হয় এবং চাপের বিন্দু তৈরি করে যা ফাটলের কারণ হতে পারে। ধীরে ধীরে বক্ররেখাগুলি উপাদান জুড়ে আরও সমানভাবে চাপ বিতরণ করে।.
বাঁক ব্যাসার্ধকে প্রভাবিত করার কারণগুলি:
- উপাদানের কঠোরতা
- শীট বেধ
- বাঁকানোর সরঞ্জামের নকশা
- বাঁকানোর সময় তাপমাত্রা
সঠিক বাঁক ব্যাসার্ধ ব্যবহার করলে উপাদানের ব্যর্থতা রোধ হয় এবং পরিষ্কার, পেশাদার চেহারার ফলাফল নিশ্চিত হয়। বাঁকা প্রান্তযুক্ত সরঞ্জামগুলি ধারালো ধারযুক্ত সরঞ্জামের তুলনায় ভাল বাঁক ব্যাসার্ধ তৈরি করে।.
মৌলিক শীট মেটাল বাঁকানোর কৌশল
তিন কোর বাঁকানোর কৌশল ধাতুর পাত কাজের ভিত্তি তৈরি করে: এয়ার বেন্ডিং ন্যূনতম টুলিং সহ নমনীয়তা প্রদান করে, মুদ্রা সর্বাধিক নির্ভুলতা প্রদান করে এবং রোল বেন্ডিং মসৃণ বক্ররেখা তৈরি করে। প্রতিটি পদ্ধতি নির্ভুলতার প্রয়োজনীয়তা এবং উপাদানের বেধের উপর ভিত্তি করে নির্দিষ্ট অ্যাপ্লিকেশন পরিবেশন করে।.
এয়ার বেন্ডিং বনাম কয়েনিং
বায়ু নমন একটি পাঞ্চ ব্যবহার করা হয় যা নীচে স্পর্শ না করেই ধাতুটিকে আংশিকভাবে চাপ দিয়ে একটি V-আকৃতির ডাইতে পরিণত করে। ধাতব শীটটি বাতাসে ঝুলন্ত অবস্থায় পাঞ্চের ডগাটির চারপাশে বেঁকে যায়।.
এই কৌশলটিতে অন্যান্য পদ্ধতির তুলনায় কম বল প্রয়োজন হয়। একই টুলিং সেটআপ ব্যবহার করে বিভিন্ন কোণের জন্য এটি ভালোভাবে কাজ করে।.
বায়ু নমনের মূল সুবিধা:
- কম টনেজের প্রয়োজনীয়তা
- একটি টুল সেট একাধিক কোণ তৈরি করে
- দ্রুত সেটআপ সময়
- সরঞ্জামের উপর কম ক্ষয়ক্ষতি
স্প্রিংব্যাকের কারণে বায়ু বাঁকানো কম সুনির্দিষ্ট ফলাফল দেয়। বাঁকানোর পরে ধাতুটি তার আসল আকারে ফিরে যাওয়ার চেষ্টা করে।.
মুদ্রা তৈরি ডাইয়ের ভেতরে ধাতুটিকে সম্পূর্ণরূপে চাপ দেওয়ার জন্য প্রচণ্ড চাপ প্রয়োগ করা হয়। পাঞ্চটি ডাইয়ের গহ্বরের প্রতিটি কোণে উপাদানটিকে জোর করে প্রবেশ করায়।.
এটি ন্যূনতম স্প্রিংব্যাক সহ তীক্ষ্ণ, সুনির্দিষ্ট বাঁক তৈরি করে। কয়েন তৈরিতে বায়ু বাঁকানোর চেয়ে তিন থেকে পাঁচ গুণ বেশি বল প্রয়োজন।.
মুদ্রা তৈরির বৈশিষ্ট্য:
- সর্বাধিক নির্ভুলতা এবং নির্ভুলতা
- তীব্র বাঁক ব্যাসার্ধ সম্ভব
- ন্যূনতম স্প্রিংব্যাক ইস্যু
- উচ্চতর সরঞ্জামের খরচ এবং সেটআপ সময়
ভি-বেন্ডিং এবং বটমিং

V-বেন্ডিং একটি V-আকৃতির পাঞ্চ এবং ম্যাচিং ডাই ব্যবহার করে ধাতুকে আকৃতি দেয়। পাঞ্চটি 0 থেকে 180 ডিগ্রির মধ্যে পছন্দসই কোণ তৈরি করতে নীচের দিকে চাপ দেয়।.
বটমিং বাতাসে বাঁকানো এবং মুদ্রা তৈরির মধ্যবর্তী স্থলকে প্রতিনিধিত্ব করে। মুদ্রা তৈরির চরম চাপ ছাড়াই পাঞ্চটি ধাতুটিকে ডাই বটমের সাথে শক্তভাবে চাপ দেয়।.
ভি-বেন্ডিং প্রক্রিয়ার ধাপগুলি:
- ভি-ডাইয়ের উপরে শীট ধাতু স্থাপন করুন
- উপাদানের সাথে যোগাযোগের জন্য নিচের পাঞ্চ করুন
- গণনা করা চাপ প্রয়োগ করুন
- বাঁকানো অংশটি ছেড়ে দিন এবং সরিয়ে ফেলুন
কয়েনিংয়ের তুলনায় কম বল ব্যবহার করে বটমিং বাতাসের বাঁকানোর তুলনায় ভালো নির্ভুলতা প্রদান করে। এটি কেবল বাতাসের বাঁকানোর তুলনায় স্প্রিংব্যাককে উল্লেখযোগ্যভাবে হ্রাস করে।.
ডাই ওপেনিং প্রস্থ চূড়ান্ত বাঁক ব্যাসার্ধকে প্রভাবিত করে। প্রশস্ত ডাই ওপেনিং বৃহত্তর বাঁক ব্যাসার্ধ তৈরি করে এবং আরও বল প্রয়োগের প্রয়োজন হয়।.
উপাদানের পুরুত্ব নির্দেশিকা:
- পাতলা চাদর: ডাই প্রস্থের জন্য উপাদানের পুরুত্বের 6-8 গুণ
- মাঝারি বেধ: 8-10 গুণ উপাদান বেধ
- পুরু উপকরণ: ১০-১২ গুণ উপাদানের পুরুত্ব
রোল বেন্ডিং বেসিকস
রোল বাঁকানো বাঁকা আকার এবং সিলিন্ডার তৈরি করতে তিন বা চারটি রোলার ব্যবহার করা হয়। কাঙ্ক্ষিত বক্রতা অর্জনের জন্য ধাতব শীটটি রোলারগুলির মধ্য দিয়ে একাধিকবার যায়।.
উপরের রোলারটি নিচের দিকে চাপ প্রয়োগ করে যখন নীচের দুটি রোলার উপাদানটিকে সমর্থন করে। রোলারের অবস্থান সামঞ্জস্য করলে বাঁকের ব্যাসার্ধ নিয়ন্ত্রণ করা হয়।.
রোল বাঁকানোর অ্যাপ্লিকেশন:
- পাইপ এবং টিউব
- নলাকার ট্যাঙ্ক
- বাঁকা স্থাপত্য প্যানেল
- বড় ব্যাসার্ধের বাঁক
এই পদ্ধতিটি ধারালো কোণের চেয়ে অবিচ্ছিন্ন বক্ররেখার জন্য সবচেয়ে ভালো কাজ করে। এটি প্রেস ব্রেক অপারেশনের চেয়ে পুরু উপকরণগুলিকে আরও ভালোভাবে পরিচালনা করে।.
প্রক্রিয়ার প্রয়োজনীয়তা:
- টাইট রেডিআই-এর জন্য একাধিক পাস
- ধীরে ধীরে চাপ বৃদ্ধি পায়
- সামঞ্জস্যপূর্ণ ফিড রেট
- উপাদান সহায়তা ব্যবস্থা
রোল বেন্ডিং চাপের ঘনত্ব ছাড়াই মসৃণ, সামঞ্জস্যপূর্ণ বক্ররেখা তৈরি করে। ধীরে ধীরে গঠন প্রক্রিয়া তীক্ষ্ণ বাঁকের তুলনায় উপাদানের ক্লান্তি হ্রাস করে।.
বাড়িতে শীট মেটাল বাঁকানোর সবচেয়ে সহজ উপায়

বেশিরভাগ শীট মেটাল বাঁকানোর প্রকল্পগুলি ভিস, ক্ল্যাম্প এবং হাতুড়ির মতো সাধারণ গৃহস্থালী সরঞ্জাম ব্যবহার করে সম্পন্ন করা যেতে পারে। মূল বিষয় হল আপনার উপাদানের বেধ এবং পছন্দসই বাঁক কোণের জন্য কোন পদ্ধতিটি সবচেয়ে ভালো কাজ করে তা বোঝা।.
বিশেষ সরঞ্জাম ছাড়া ধাতু কীভাবে বাঁকানো যায়
দ্য ভাইস এবং হাতুড়ি পদ্ধতি নতুনদের জন্য সবচেয়ে সহজ পদ্ধতি। কাঙ্ক্ষিত বাঁক রেখা বরাবর একটি ভিসে ধাতুর পাত রাখুন। ধাতুটি ভিসে চোয়ালের ঠিক বাইরে প্রসারিত হওয়া উচিত।.
রাবারের হাতুড়ি দিয়ে ধাতুতে আলতো করে আঘাত করুন। ডেন্ট বা অবাঞ্ছিত চিহ্ন এড়াতে নিয়ন্ত্রিত আঘাত প্রয়োগ করুন। এই পদ্ধতিটি ১৬ গেজ পুরুত্ব পর্যন্ত ধাতুর জন্য সবচেয়ে ভালো কাজ করে।.
ক্ল্যাম্পিং এবং হাত বাঁকানো আরেকটি মৌলিক বিকল্প হল। কাঠের ব্লক বা ধাতব কোণের মতো দুটি শক্ত টুকরোর মধ্যে ধাতুটি স্যান্ডউইচ করুন। সি-ক্ল্যাম্পগুলি সবকিছু নিরাপদে জায়গায় ধরে রাখে।.
বাঁক তৈরি করতে হাত দিয়ে স্থির চাপ প্রয়োগ করুন। এই কৌশলটি অ্যালুমিনিয়ামের মতো নরম ধাতুর জন্য ভালো কাজ করে। এটি হাতুড়ি মারার চেয়ে বেশি নিয়ন্ত্রণ দেয় তবে আরও শারীরিক শক্তির প্রয়োজন হয়।.
দ্য স্কোরিং কৌশল মোটা জিনিসের উপর বাঁকানো সহজ করে তোলে। বাঁকের রেখা বরাবর ধাতুটি গোল করার জন্য একটি স্ক্রু ড্রাইভার এবং স্ট্রেইটএজ ব্যবহার করুন। স্কোরটি ধাতুর পুরুত্বের প্রায় এক-চতুর্থাংশ হওয়া উচিত।.
স্কোর করা ধাতুটি আটকে দিন এবং দুর্বল রেখা বরাবর হাত দিয়ে বাঁকুন। একাধিক লাইট স্কোর একটি গভীর কাটার চেয়ে ভালো কাজ করে।.
হাত সরঞ্জাম এবং সহজ জিগ ব্যবহার
একটি ঘরে তৈরি রোলার হাতুড়ির চিহ্ন ছাড়াই মসৃণ বাঁক তৈরি করে। ট্রলির চাকাগুলিকে কাঠের টুকরোর সাথে একটি সরল রেখায় সংযুক্ত করুন। চাকাগুলির প্রান্ত বর্গাকার এবং কেন্দ্রগুলি গোলাকার হওয়া উচিত।.
ধাতুর পাতটি নিরাপদে আটকে দিন। নিচের দিকে চাপ দেওয়ার সময় ঘরে তৈরি সরঞ্জামটি উদ্দেশ্যযুক্ত বাঁক রেখা বরাবর ঘুরিয়ে দিন। এই পদ্ধতিটি হাতুড়ি দিয়ে আঘাত করার সময় প্রায়শই ঘটে যাওয়া ডেন্ট এবং বাঁক প্রতিরোধ করে।.
ধাতব চ্যানেল এবং বল্টু সিস্টেম সুনির্দিষ্ট নিয়ন্ত্রণ প্রদান করুন। প্রতি কয়েক ইঞ্চি ব্যবধানে বোল্ট সহ দুটি দৈর্ঘ্যের অ্যাঙ্গেল আয়রন একসাথে রাখুন। ধাতুর পাত পুরুত্বের জন্য একটি ফাঁক রাখুন।.
ধাতুটি ঢোকান এবং সমান চাপ তৈরি করতে ধীরে ধীরে বল্টুগুলিকে শক্ত করুন। এটি DIY বাঁকানোর কৌশল পুরো বাঁক দৈর্ঘ্য জুড়ে ধারাবাহিক ফলাফল তৈরি করে।.
বারবার বাঁকানোর জন্য কাঠের তৈরি কাঠামো ভালো কাজ করে। পছন্দসই বাঁক কোণের সাথে মেলে এমনভাবে পাতলা পাতলা কাঠ বা কাঠ কাটুন। ধাতুতে আঁচড় না লাগাতে সমস্ত প্রান্ত মসৃণ করে বালি দিয়ে ঘষুন।.
ফর্মের চারপাশে ধাতুটি আটকে দিন এবং ধীরে ধীরে শক্ত করুন। এই পদ্ধতিতে একাধিক টুকরো তৈরি করার সময় একই রকম বাঁক নিশ্চিত করা হয়।.
পরিষ্কার বাঁক অর্জনের জন্য টিপস
বাঁকানোর স্থানটি উপাদানের পুরুত্বের কমপক্ষে তিনগুণ বেশি রাখুন। এটি ফাটল রোধ করে এবং বাঁকানোর সময় ধাতুকে স্বাভাবিকভাবে প্রবাহিত হতে দেয়।.
সমস্ত স্পর্শ পৃষ্ঠে গোলাকার প্রান্ত ব্যবহার করুন। ধারালো কোণগুলি এমন চাপের বিন্দু তৈরি করে যা ধাতুতে ফাটল ধরতে পারে বা চিহ্ন রেখে যেতে পারে।.
সঠিক সারিবদ্ধকরণ বাঁকানো বা অসম বাঁক রোধ করে। একটি স্থায়ী মার্কার দিয়ে বাঁক রেখাটি স্পষ্টভাবে চিহ্নিত করুন। ক্ল্যাম্প করার আগে পরিমাপ দুবার পরীক্ষা করুন।.
ধাতুটিকে ৫-১০ ডিগ্রি সামান্য বেশি বাঁকুন। চাপ ছেড়ে দিলে বেশিরভাগ ধাতুই কিছুটা পিছনে ফিরে আসে। এই ক্ষতিপূরণ নিশ্চিত করে যে চূড়ান্ত কোণটি আপনার লক্ষ্যের সাথে মেলে।.
ঝুলে পড়া রোধ করতে লম্বা টুকরোগুলো ধরে রাখুন। বাঁকানোর সময় ধাতু সমতল রাখতে করাতের ঘোড়া বা অতিরিক্ত ক্ল্যাম্প ব্যবহার করুন।.
উপাদান বিবেচনা নমন সাফল্যকে প্রভাবিত করে:
- অ্যালুমিনিয়ামের জন্য স্টিলের চেয়ে মৃদু চাপ প্রয়োজন
- স্টেইনলেস স্টিলের আরও শক্তি প্রয়োজন এবং গরম করার প্রয়োজন হতে পারে
- তামা সহজেই বাঁকে কিন্তু পরিশ্রমের ফলে দ্রুত শক্ত হয়
হঠাৎ আঘাতের পরিবর্তে স্থির, ধারাবাহিক চাপ প্রয়োগ করুন। ধীরে ধীরে বল প্রয়োগ করলে ফাটল বা অবাঞ্ছিত বিকৃতির ঝুঁকি হ্রাস পায়।.
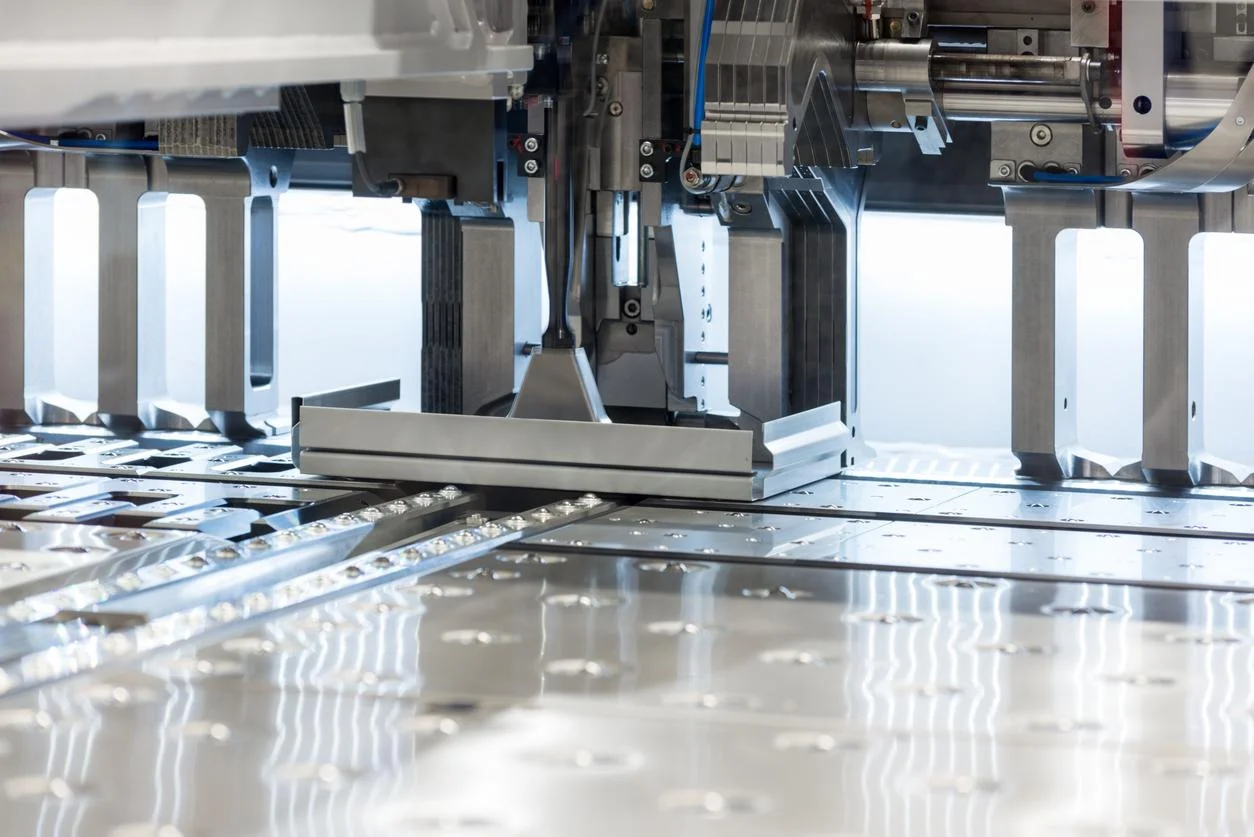
প্রেস ব্রেক এবং পেশাদার সরঞ্জাম ব্যবহার
পেশাদার পরিবেশে ধাতুর পাত বাঁকানোর জন্য প্রেস ব্রেক সবচেয়ে সুনির্দিষ্ট পদ্ধতি প্রদান করে। ম্যানুয়াল প্রেস ব্রেকগুলি হাতে-কলমে নিয়ন্ত্রণ প্রদান করে, অন্যদিকে সিএনসি সিস্টেমগুলি জটিল প্রকল্পগুলির জন্য স্বয়ংক্রিয় নির্ভুলতা প্রদান করে।.
ম্যানুয়াল বনাম সিএনসি মেশিনিং
ম্যানুয়াল প্রেস ব্রেকগুলির জন্য অপারেটরদের বাঁকানোর প্রক্রিয়ার প্রতিটি ধাপ নিয়ন্ত্রণ করতে হয়। অপারেটর ধাতুর অবস্থান নির্ধারণ করে, সেট করে পাঞ্চ অ্যান্ড ডাই উপাদান, এবং প্রতিটি বাঁকের জন্য ব্যাকগেজ ম্যানুয়ালি সামঞ্জস্য করে।.
এই মেশিনগুলি সহজ বাঁক এবং ছোট উৎপাদন রানের জন্য ভালো কাজ করে। এগুলি শুরুতে কম খরচ করে এবং কাস্টম কাজের জন্য নমনীয়তা প্রদান করে।.
সিএনসি প্রেস ব্রেকগুলি সম্পূর্ণ বাঁকানোর ক্রমটি স্বয়ংক্রিয় করতে কম্পিউটার নিয়ন্ত্রণ ব্যবহার করে। অপারেটররা মেশিনের সফ্টওয়্যারে বাঁক কোণ, অবস্থান এবং ব্যাকগেজ সেটিংস প্রোগ্রাম করে।.
সিএনসির মূল সুবিধা:
- একাধিক অংশ জুড়ে ধারাবাহিক বাঁকের নির্ভুলতা
- বেশি পরিমাণে দ্রুত উৎপাদন
- পুনঃস্থাপন ছাড়াই জটিল মাল্টি-বেন্ড সিকোয়েন্স
- অপারেটর দক্ষতার প্রয়োজনীয়তা হ্রাস পেয়েছে
সিএনসি সিস্টেমগুলি এগুলিতে উৎকৃষ্ট জটিল কোণ প্রোগ্রামিং এবং পুনরাবৃত্তিমূলক উৎপাদন কাজ। এগুলি কাজের মধ্যে সেটআপ সময় কমায় এবং মানুষের ত্রুটি কমায়।.
কাজের জন্য সঠিক প্রেস ব্রেক নির্বাচন করা
প্রেস ব্রেক নির্বাচন উপাদানের বেধ, বাঁকের দৈর্ঘ্য এবং উৎপাদনের পরিমাণের উপর নির্ভর করে।. টনেজ ক্ষমতা পুরু পদার্থ বাঁকানোর জন্য উপলব্ধ সর্বোচ্চ বল নির্ধারণ করে।.
| উপাদানের বেধ | প্রস্তাবিত টনেজ |
|---|---|
| ১৬-১৪ গেজ | ২০-৪০ টন |
| ১২-১০ গেজ | ৪০-৮০ টন |
| ১/৪ ইঞ্চি | ১০০+ টন |
হাইড্রোলিক প্রেস ব্রেক বেশিরভাগ অ্যাপ্লিকেশনের জন্য মসৃণ, নিয়ন্ত্রণযোগ্য বল প্রদান করে। তারা পুরু উপকরণ পরিচালনা করে এবং বাঁক চক্র জুড়ে সুনির্দিষ্ট চাপ নিয়ন্ত্রণ প্রদান করে।.
যান্ত্রিক প্রেস ব্রেক পাতলা উপকরণের জন্য উচ্চ গতি প্রদান করে। সরল বাঁকের উচ্চ-ভলিউম উৎপাদনের জন্য এগুলি সবচেয়ে ভালো কাজ করে।.
বিছানার দৈর্ঘ্য অবশ্যই দীর্ঘতম পরিকল্পিত বাঁকের চেয়ে কয়েক ইঞ্চি বেশি হতে হবে।. আধুনিক প্রেস ব্রেক বিভিন্ন যন্ত্রাংশের আকারের অতিরিক্ত নমনীয়তার জন্য প্রায়শই সেগমেন্টেড বিছানা থাকে।.
সরঞ্জাম নির্বাচন করার সময় উপলব্ধ সরঞ্জামের বিকল্পগুলি বিবেচনা করুন। স্ট্যান্ডার্ড ভি-ডাইগুলি বেশিরভাগ সাধারণ বাঁকানোর কাজ পরিচালনা করে, যখন বিশেষায়িত পাঞ্চগুলি অনন্য বাঁক প্রোফাইল সক্ষম করে।.
জটিল আকার বাঁকানোর জন্য বিশেষ কৌশল
জটিল বাঁকের জন্য মৌলিক V-বাঁক এবং বায়ু বাঁকের বাইরেও বিশেষ পদ্ধতির প্রয়োজন হয়। ফ্ল্যাঞ্জিং এবং কাস্টম টুলিংয়ের মতো উন্নত কৌশলগুলি শিল্প এবং আলংকারিক অ্যাপ্লিকেশনের জন্য সুনির্দিষ্ট আকার তৈরি করতে সহায়তা করে।.
ফ্ল্যাঞ্জ এবং হেমস গঠন
ফ্ল্যাঞ্জগুলি হল লম্ব প্রান্ত যা মূল শীট পৃষ্ঠ থেকে প্রসারিত। এগুলি জয়েন্টগুলিকে শক্তিশালী করে এবং বোল্ট বা স্ক্রুগুলির জন্য মাউন্টিং পৃষ্ঠ তৈরি করে।.
ফ্ল্যাঞ্জ বাঁক শুরু হয় বাঁক রেখা চিহ্নিত করার মাধ্যমে। শ্রমিকরা একটি সোজা প্রান্ত ব্যবহার করে এই রেখা বরাবর শীটটি আটকে দেয়। তারা 90-ডিগ্রি কোণে ধাতুটিকে উপরের দিকে বাঁকায়।.
ফ্ল্যাঞ্জের ধরণ:
- সোজা ফ্ল্যাঞ্জ - সহজ ৯০-ডিগ্রি বাঁক
- অফসেট ফ্ল্যাঞ্জ - একাধিক বাঁক ধাপযুক্ত প্রান্ত তৈরি করে
- বাঁকা ফ্ল্যাঞ্জ - বিশেষায়িত গঠন সরঞ্জামের প্রয়োজন
হেমস ধাতুকে নিজের উপর ভাঁজ করে মসৃণ, নিরাপদ প্রান্ত তৈরি করে। এই প্রক্রিয়ায় বিপরীত দিকে দুটি বাঁক জড়িত।.
প্রথমে, প্রান্তটি ১৮০ ডিগ্রি বাঁকুন। তারপর এটিকে মূল পৃষ্ঠের সাথে সমতল করুন। এই কৌশলটি ধারালো প্রান্তগুলি দূর করে এবং পাতলা উপকরণগুলিতে শক্তি যোগ করে।.
ন্যূনতম ফ্ল্যাঞ্জের প্রস্থ উপাদানের পুরুত্ব এবং বাঁক ব্যাসার্ধের দ্বিগুণ হওয়া উচিত। সরু ফ্ল্যাঞ্জগুলি গঠনের সময় ফাটল বা বিকৃত হতে পারে।.
উন্নত বাঁকের জন্য কাস্টম টুলিং

জটিল আকারের জন্য স্ট্যান্ডার্ড টুলিং-এর বাইরেও বিশেষায়িত ডাই এবং পাঞ্চের প্রয়োজন হয়। কাস্টম টুলগুলি অনন্য বাঁক কোণ এবং ব্যাসার্ধের জন্য সামঞ্জস্যপূর্ণ ফলাফল তৈরি করে।.
টুলের ধরণ:
- ব্যাসার্ধ মারা যায় – নির্দিষ্ট ব্যাসার্ধের সাহায্যে বাঁকা বাঁক তৈরি করুন
- মাল্টি-স্টেজ পাঞ্চ - এক অপারেশনে একাধিক বাঁক তৈরি করুন
- যৌগ মারা যায় - একই সাথে জটিল জ্যামিতি গঠন করুন
প্রেস ব্রেক অপারেটররা ব্যবহার করেন বাঁকা প্রোফাইলের জন্য ব্যাসার্ধ টুলিং. এই সরঞ্জামগুলি ধাতুকে সুনির্দিষ্ট বাঁকা পথের মধ্য দিয়ে পরিচালিত করে।.
কাস্টম টুলিং এর খরচ আগে থেকেই বেশি কিন্তু উৎপাদনের সময় ভালো ফল দেয়। এটি সেটআপের সময় কমায় এবং বাঁকের নির্ভুলতা উন্নত করে।.
নরম টুলিংয়ে মৃদু গঠনের জন্য ইউরেথেন বা রাবার ডাই ব্যবহার করা হয়। এই পদ্ধতিটি এমন প্রাক-সমাপ্ত উপকরণগুলির জন্য ভাল কাজ করে যা সরঞ্জামের চিহ্ন দেখাতে পারে না।.
শক্ত সরঞ্জাম তৈরিতে উচ্চ-ভলিউম উৎপাদনের জন্য ইস্পাত ডাই ব্যবহার করা হয়। এই সরঞ্জামগুলি দীর্ঘস্থায়ী হয় তবে সংবেদনশীল পৃষ্ঠগুলিতে দাগ রেখে যেতে পারে।.
প্রয়োগ এবং নির্মাণ বিবেচনা
বাঁকানো ধাতুর পাত অংশগুলি বাঁকানোর প্রক্রিয়ার মাধ্যমেই উল্লেখযোগ্য কাঠামোগত শক্তি অর্জন করে।. নির্মাণ প্রকল্পে সাধারণত বাঁকানো ধাতু ব্যবহার করা হয় ছাদ, ক্ল্যাডিং, বন্ধনী এবং কাঠামোগত সহায়তার জন্য যেখানে শক্তি এবং স্থায়িত্ব অপরিহার্য।.
বাঁকানো ধাতব যন্ত্রাংশ শক্তিশালীকরণ
বাঁকানোর প্রক্রিয়া তৈরি করে জ্যামিতিক শক্তি যা ধাতব অংশগুলিকে সমতল চাদরের তুলনায় অনেক বেশি শক্তিশালী করে তোলে। যখন ধাতু বাঁকানো হয়, তখন এটি ঢাল এবং কোণ তৈরি করে যা একাধিক দিকে বাঁকানো বলকে প্রতিরোধ করে।.
শক্তিশালীকরণের মূল সুবিধাগুলির মধ্যে রয়েছে:
- ভার বহন ক্ষমতা বৃদ্ধি
- বাকলিংয়ের প্রতিরোধ ক্ষমতা ভালো
- উন্নত কাঠামোগত অনমনীয়তা
- জড়তার বর্ধিত মুহূর্ত
একটি সাধারণ ৯০-ডিগ্রি বাঁক একই সমতল টুকরোর তুলনায় একটি ধাতব স্ট্রিপের শক্তি ৩০০-৪০০১TP3T বৃদ্ধি করতে পারে। এটি ঘটে কারণ বাঁকানো আকৃতিটি উপাদান জুড়ে আরও কার্যকরভাবে চাপ বিতরণ করে।.
বাঁকের ব্যাসার্ধ শক্তিকে উল্লেখযোগ্যভাবে প্রভাবিত করে। শক্ত বাঁকগুলি তীক্ষ্ণ কোণ তৈরি করে যা চাপকে ঘনীভূত করে।. নির্মাতারা বাঁক ব্যাসার্ধকে উপাদানের বেধের সমান বা তার বেশি রাখার পরামর্শ দেন। শক্তি বজায় রেখে ফাটল রোধ করতে।.
একাধিক বাঁক আরও শক্তিশালী অংশ তৈরি করে। চ্যানেলের আকার, বক্স বিম এবং ঢেউতোলা প্যানেলগুলি এই নীতিটি ব্যবহার করে উপাদানের ওজন কমানোর সাথে সাথে শক্তি সর্বাধিক করে তোলে।.
নির্মাণে সাধারণ ব্যবহার
নির্মাণ এবং স্থাপত্য ধাতুর পাত বাঁকানোর উপর অনেক বেশি নির্ভর করে কাঠামোগত এবং নান্দনিক উভয় ব্যবহারের জন্য। ধাতব ছাদ প্যানেলগুলি জলের চ্যানেল এবং সংযোগ বিন্দু তৈরি করতে একাধিক বাঁক ব্যবহার করে।.
প্রাথমিক নির্মাণ অ্যাপ্লিকেশন:
- ছাদ ব্যবস্থা - স্ট্যান্ডিং সিম প্যানেল, নর্দমা, ডাউনস্পাউট
- ওয়াল ক্ল্যাডিং – সাইডিং প্যানেল, কর্নার ট্রিম, ফ্যাসিয়া বোর্ড
- কাঠামোগত উপাদান - বন্ধনী, কোণ, চ্যানেল, বিম
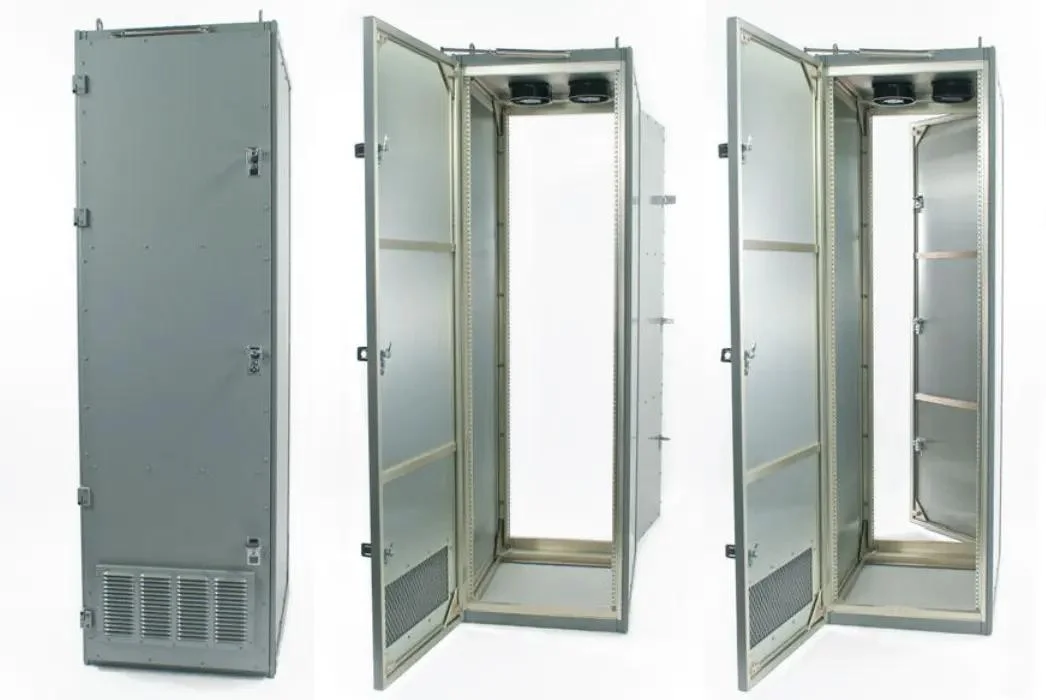
- এইচভিএসি সিস্টেম - ডাক্টওয়ার্ক, ভেন্ট, সরঞ্জামের আবাসন
জারা প্রতিরোধের কারণে গ্যালভানাইজড ইস্পাত বহিরঙ্গন নির্মাণ অ্যাপ্লিকেশনগুলিতে প্রাধান্য পায়। অ্যালুমিনিয়াম জানালার ফ্রেম এবং আলংকারিক উপাদানের মতো হালকা ওজনের অ্যাপ্লিকেশনগুলির জন্য ভাল কাজ করে।.
বিল্ডিং কোডগুলি প্রায়শই কাঠামোগত উপাদানগুলির জন্য ন্যূনতম বেধ এবং বাঁকের প্রয়োজনীয়তা নির্দিষ্ট করে। লোড-বেয়ারিং ব্র্যাকেটগুলির জন্য সাধারণত আলংকারিক ট্রিম টুকরোগুলির তুলনায় ঘন উপকরণ এবং বৃহত্তর বাঁকের ব্যাসার্ধের প্রয়োজন হয়।.
নির্মাণ কর্মীরা প্রি-বেন্টেড কম্পোনেন্ট পছন্দ করেন কারণ তারা ফিল্ড বেন্ডিংয়ের তুলনায় দ্রুত ইনস্টল করেন এবং সামঞ্জস্যপূর্ণ মান বজায় রাখেন।.